Die Leistung eines plissierten Edelstahl-Gewebefilters wird bereits bei Werkstoffwahl, Lagenaufbau und Faltenauslegung festgelegt. Jede Fertigungsstufe beeinflusst Durchfluss, Druckverlust, Stabilität und Reinigbarkeit.
Werkstoff und Gewebeauswahl
316L ist der übliche Ausgangswerkstoff für viele industrielle Flüssigkeits- und Gasprozesse. Drahtdurchmesser, Bindungsart und Maschenweite werden kontrolliert, weil Abweichungen die spätere Porenstruktur beeinflussen. Für aggressive Medien sind alternative Legierungen erst nach einer Werkstoffprüfung sinnvoll.
Vakuumsintern
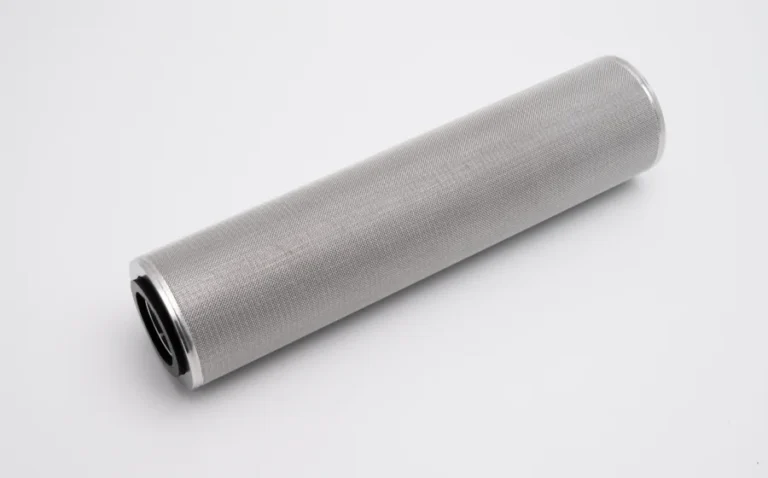
Mehrere Gewebelagen werden gestapelt und unter kontrollierter Atmosphäre erhitzt. An den Drahtkontaktpunkten entsteht eine metallurgische Verbindung. Das Ergebnis ist eine starre, mehrlagige Struktur ohne Klebstoff. Filter-, Schutz- und Stützlagen übernehmen jeweils definierte Aufgaben.
Falten und Abstützung
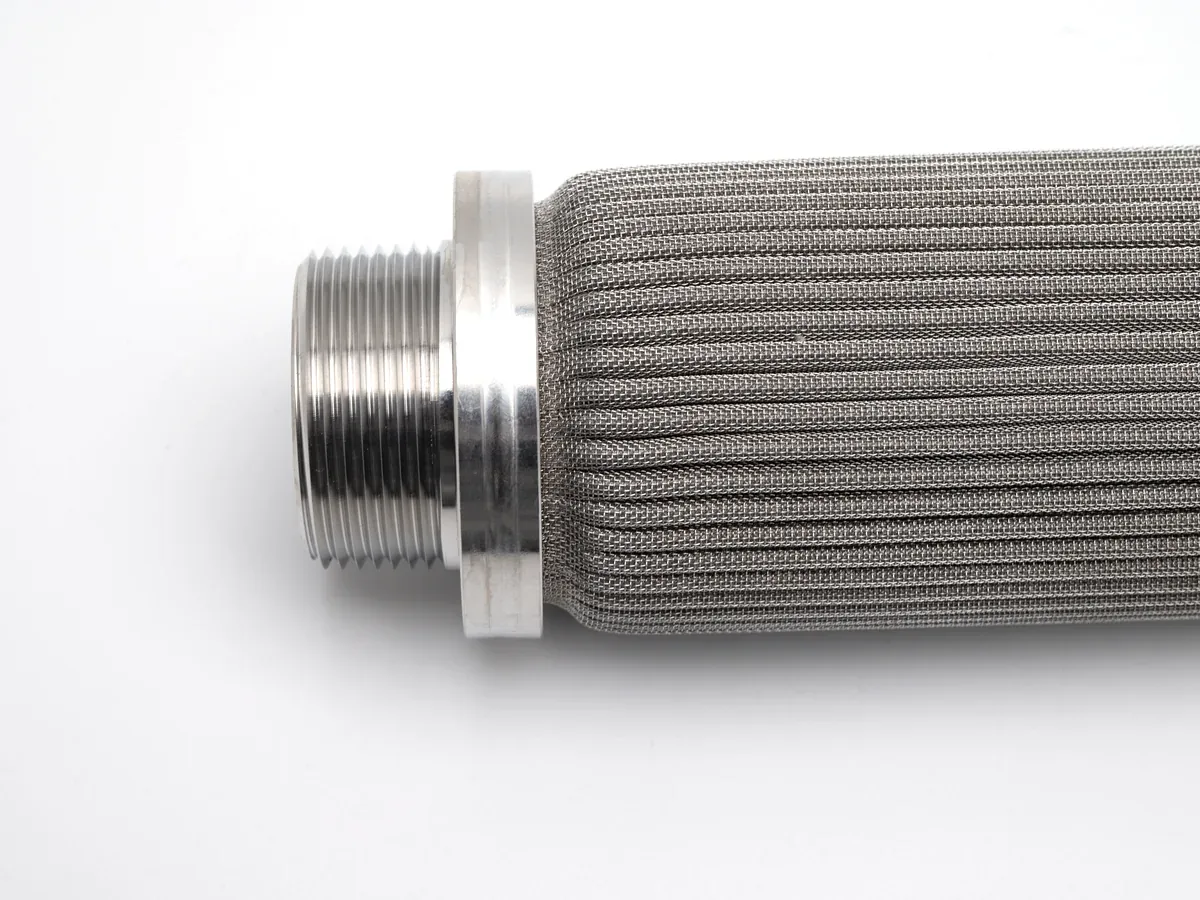
Das gesinterte Gewebe wird mit kontrollierter Faltenhöhe und Teilung geformt. Zu enge Falten können den Strömungsweg begrenzen, zu flache Falten verschenken Fläche. Innen- und Außenstützen verhindern, dass die Falten bei Differenzdruck oder Rückspülung zusammenfallen.
Endkappen und Anschlüsse
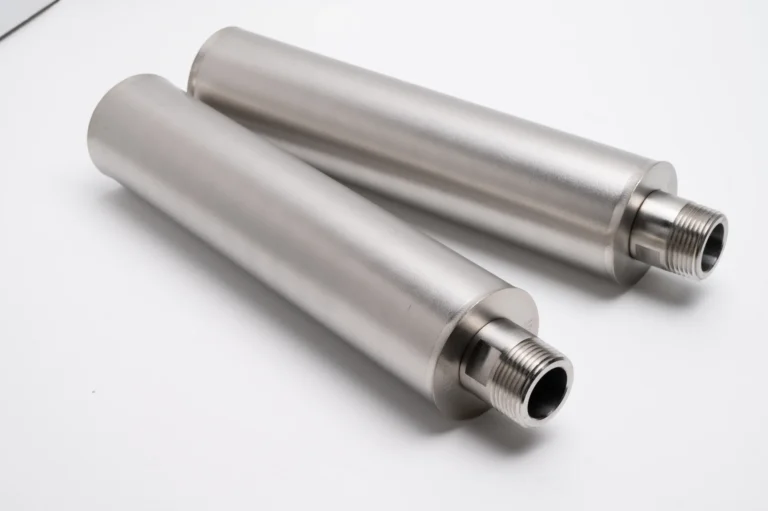
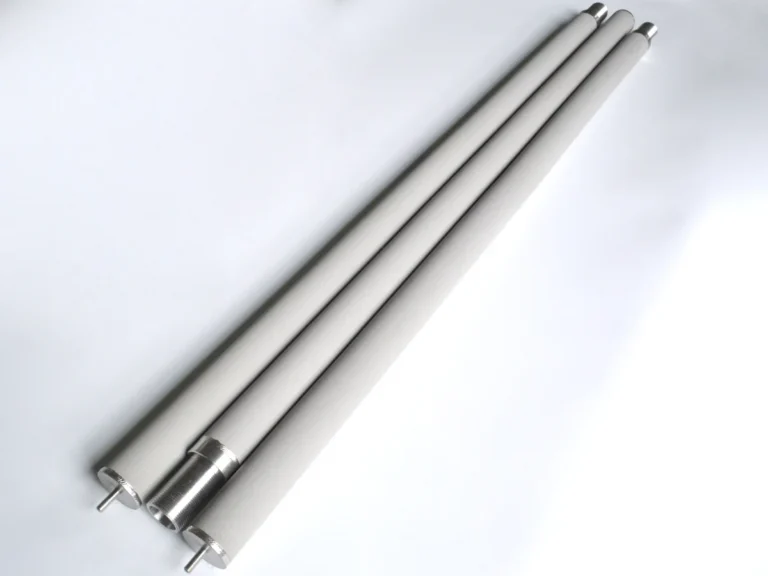
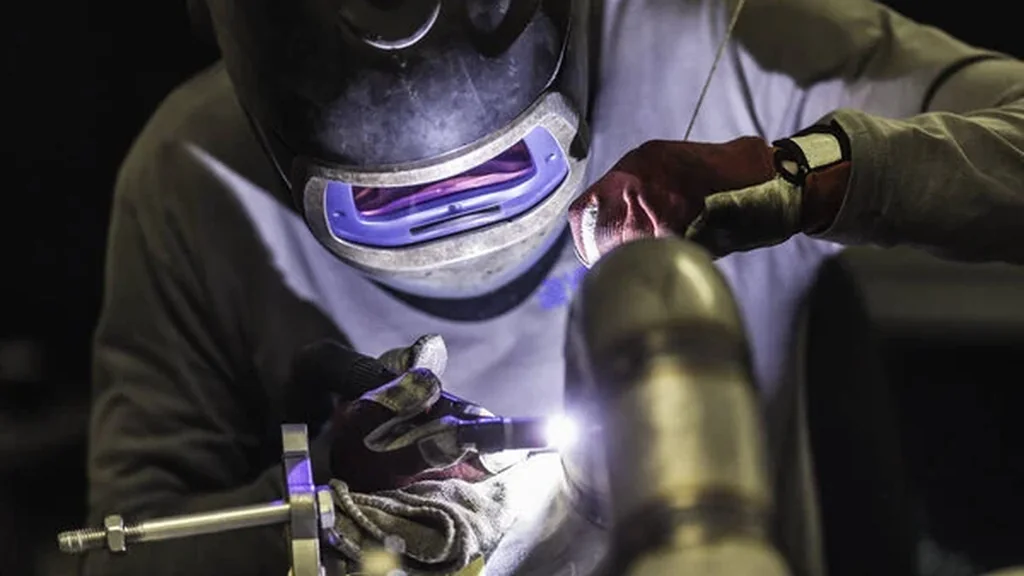
Das plissierte Paket wird auf Länge geschnitten und mit Endkappen verschweißt. Verfügbar sind offene oder einseitig geschlossene Bauformen, O-Ring-Aufnahmen, NPT/BSP-Gewinde und kundenspezifische Flansche. Dichtungswerkstoff und Anschluss müssen zum Medium und Gehäuse passen.
Prüfung vor dem Versand
Der Prüfumfang wird mit der Bestellung vereinbart und kann Werkstoffnachweis, Maß- und Sichtprüfung, Anschlusskontrolle sowie anwendungsspezifische Durchfluss- oder Druckverlustmessungen umfassen. Eine pauschale Druck- oder Temperaturfreigabe ohne Kenntnis der kompletten Baugruppe ist nicht belastbar.