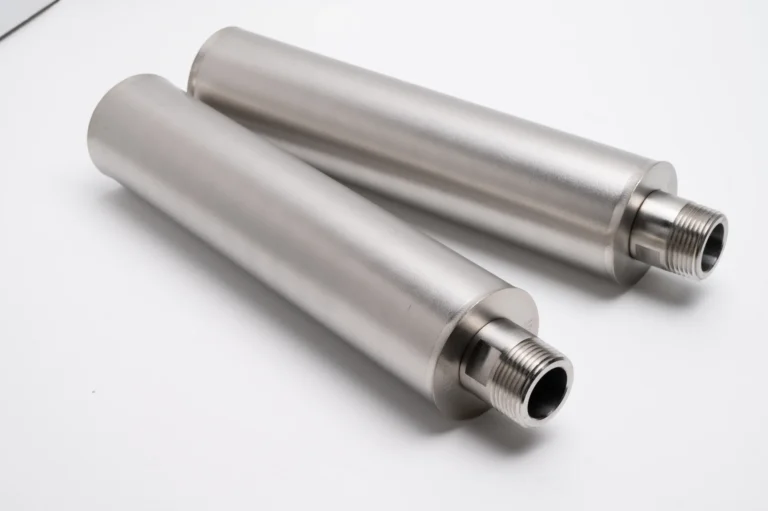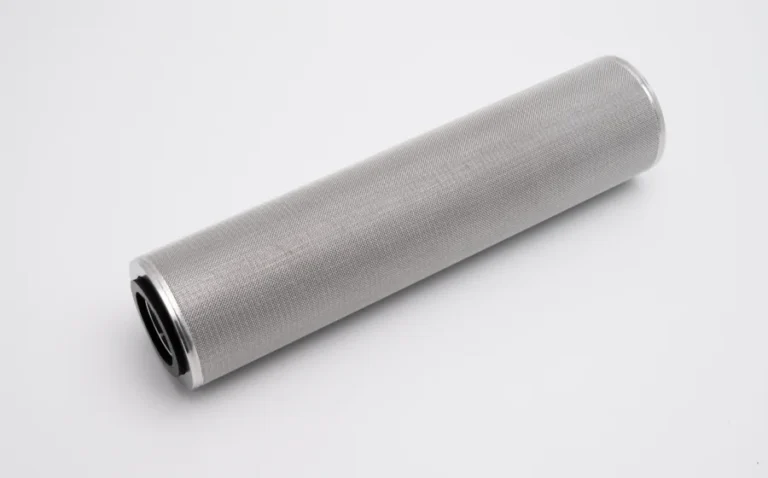
Se você estiver especificando cartuchos filtrantes numa aplicação crítica, é essencial compreender a construção interna. O desempenho de um Cartucho de malha de arame SS plissado — a pressão que suporta, a forma de limpeza e a vida útil — depende das opções tomadas durante o fabrico.
Este artigo detalha a construção passo a passo.
Material: Por que aço inoxidável 316L?
O material base para a maioria dos cartuchos de malha de arame plissada de aço inoxidável é o aço inoxidável AISI 316L. A designação "L" significa baixo teor de carbono — importante porque evita a sensibilização (precipitação de carboneto de cromo nos contornos de grão) durante a soldagem e o processamento em altas temperaturas.
O aço inoxidável 316L oferece:
- Teor mais elevado de molibdênio (2–3%) do que o da liga 304, proporcionando melhor resistência à corrosão por cloretos.
- Confirme os limites de temperatura contínua e intermitente com ensaios aplicáveis ao conjunto exato, à liga, aos vedantes, ao fluido, à pressão e ao tempo de exposição; não se indica aqui uma temperatura universal para os cartuchos.
- Confirme a compatibilidade com o fluido real, a concentração, temperatura, exposição e produtos de limpeza; um grau inoxidável não é adequado a todos os químicos ou condições de água do mar.
Para meios mais agressivos, podem ser consideradas alternativas como o aço inoxidável 304 (menor custo e serviço geral), o 904L (teor elevado de cloretos) ou Hastelloy (serviço químico severo). O titânio é utilizado em aplicações aeroespaciais ou químicas extremas nas quais nem o aço inoxidável de alta liga é suficiente — consulte os nossos guia de seleção de materiais Para uma comparação completa.
Seleção e controle de qualidade da tela metálica
Antes de construir qualquer filtro, a própria malha metálica é avaliada. Os principais parâmetros verificados nesta etapa são:
- A consistência do diâmetro do fio — variações aqui se traduzem diretamente em variações no tamanho dos poros do filtro final.
- Uniformidade do padrão de tecelagem — a tecelagem plana, a tecelagem sarjada e a tecelagem holandesa produzem geometrias de poros diferentes.
- Verificação da composição do material — os relatórios de ensaio de fábrica (MTRs) são analisados em comparação com as especificações do pedido.
Esta etapa determina se o cartucho atingirá o nível de mícron nominal de forma consistente em toda a superfície do filtro. A má qualidade da malha nesta fase não pode ser corrigida posteriormente.
Sinterização a vácuo: de onde vem a resistência?
Múltiplas camadas de malha — normalmente cinco, com diferentes graus de tecelagem — são empilhadas e colocadas em um forno a vácuo. O forno aquece a temperaturas de até 1100°C em uma atmosfera controlada que impede a oxidação.
Nessa temperatura, os pontos de contato entre os fios em camadas adjacentes se fundem por difusão em estado sólido. As camadas se tornam uma única estrutura integrada. Sem adesivo, sem fixação mecânica — apenas uma ligação metalúrgica entre as superfícies dos fios.
Os parâmetros críticos controlados durante a sinterização são:
- Perfil de temperatura — taxa de variação, temperatura máxima, tempo de espera
- Composição da atmosfera — previne a oxidação e promove a ligação.
- Configuração de carga — garante uma ligação uniforme em toda a área da malha.
Após a sinterização, o painel multicamadas torna-se uma folha rígida com porosidade definida. Ele pode ser cortado, moldado e plissado sem que as camadas se separem.
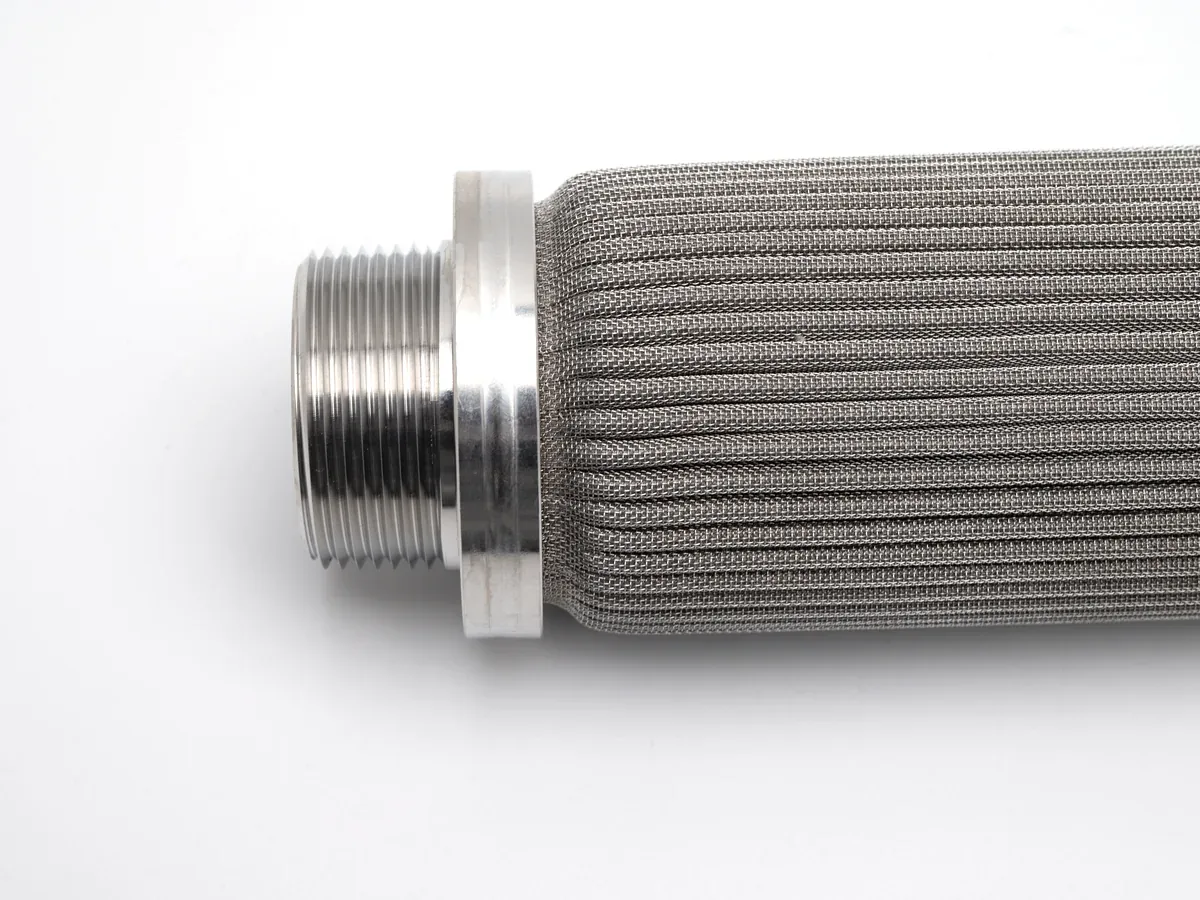
O processo de pregas
A folha de malha sinterizada é moldada em pregas tipo acordeão utilizando ferramentas de precisão. Cada prega deve ser consistente em:
- Ângulo — muito raso e você perde área de superfície; muito íngreme e as pregas adjacentes bloqueiam o fluxo.
- Profundidade — determina o ganho de área de superfície por unidade de comprimento.
- Espaçamento — deve permitir que o fluido se mova livremente, sem criar canais.
A plissagem pode aumentar a área filtrante nas mesmas dimensões exteriores; o ganho útil depende da geometria, do espaçamento das pregas e do escoamento, não de uma percentagem fixa.
Estruturas de suporte internas são adicionadas para evitar o colapso das pregas sob pressão diferencial ou durante a retrolavagem. Esses suportes mantêm a geometria das pregas sem restringir o fluxo.
Conjunto da tampa final e configuração dimensional
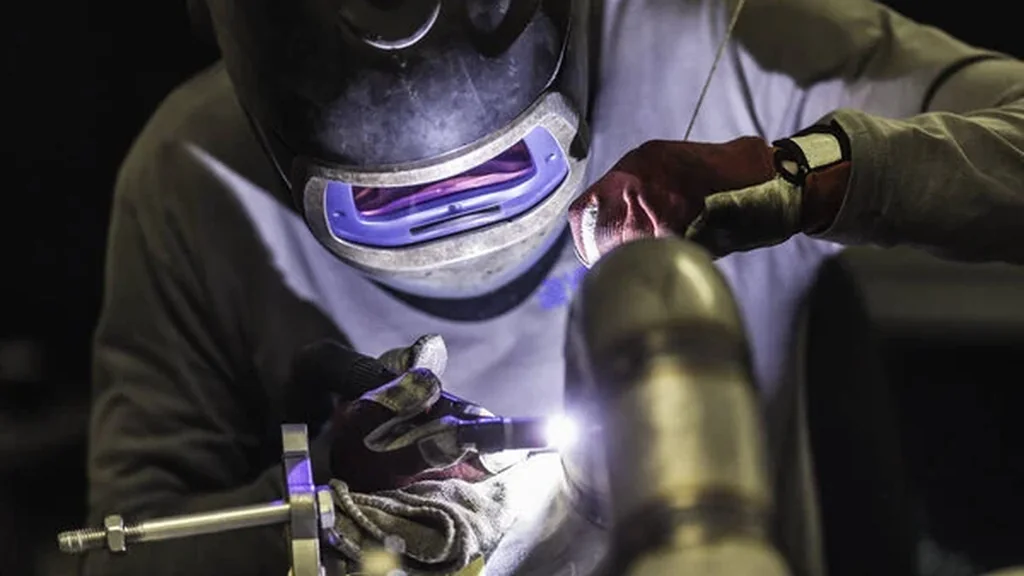
O material plissado é cortado no comprimento desejado e equipado com tampas nas extremidades. As tampas são soldadas — e não coladas com adesivo — ao corpo do cartucho. Isso é importante: as juntas adesivas são um ponto fraco em muitos projetos concorrentes, especialmente em temperaturas elevadas.
Opções dimensionais padrão
Dimensão/Característica
Opções
Diâmetro exterior
Tamanhos padrão de 30 mm a 350 mm; tamanhos personalizados disponíveis.
Comprimento
Tamanhos padrão: 10″, 20″, 30″, 40″, 60″; tamanhos personalizados disponíveis.
Tipos de tampas de extremidade
DOE (Dupla Abertura Extrema), SOE (Abertura Extrema Simples), flange
Estilos de ranhura para anel de vedação
222, 226 e configurações proprietárias
Tópico de ligação
Opções roscadas NPT e BSP
Para aplicações de alta pressão onde as ligações roscadas podem ser inadequadas, estão disponíveis ligações flangeadas utilizando padrões de parafusos ANSI, DIN ou JIS.
Inspeção antes do envio
A inspeção é acordada de acordo com os requisitos da encomenda e pode incluir rastreabilidade do material, inspeção dimensional e visual, verificação das ligações e caracterização do caudal ou da perda de carga específica da aplicação.
Resumo da faixa de operação
Parâmetro
Valor
Temperatura (contínua)
Confirme o limite contínuo do conjunto e fluido especificados.
Temperatura (intermitente)
Confirme separadamente temperatura máxima, duração e ciclos permitidos.
pressão diferencial máxima
Confirme separadamente pressão de serviço e pressão diferencial admissível do conjunto.
Faixa de filtragem
3 μm a 200 μm (absoluto)
Compatibilidade de limpeza
Retrolavagem, ultrassom, imersão em ácido/base, tratamento térmico
Certificações
Acorde certificados, rastreabilidade e inspeções antes da encomenda.
O que essa construção significa para sua candidatura?
A combinação da construção multicamadas sinterizada a vácuo e da prega de precisão resulta em um filtro que:
- Defina os critérios de poros e de integridade do cartucho na especificação e valide o método para esse projeto e processo; uma medição isolada dos poros não comprova a integridade do cartucho.
- A construção metálica não comprova, por si só, ausência de libertação de partículas ou contaminação; verifique a limpeza, a superfície e os limites de partículas a jusante do conjunto completo.
- Selecione uma limpeza compatível e verifique depois o caudal, a perda de carga e a retenção exigida segundo os critérios acordados; a recuperação e a reutilização não são garantidas.
- Instala-se como um substituto direto para configurações padrão de diâmetro externo/comprimento em sua alojamento existente.
Para as equipas de compras que especificam cartuchos, a FILTURE fornece os certificados de material, certificados de conformidade e registos de inspeção acordados para a encomenda.
Fale com a FILTURE sobre suas necessidades de filtração.
Cada serviço de filtração é diferente. Se você não tiver certeza de qual cartucho é o mais adequado para o seu sistema, consulte as especificações completas do produto. Elemento filtrante de malha plissada SS e Elemento filtrante de malha sinterizada SS, ou solicitar um orçamento Com suas dimensões, classificação em mícrons e condições de operação.
Prefere contato por e-mail? Envie um endereço para sam.young@filturemetal.com — responderemos de forma direta, sem nenhuma tentativa de venda.