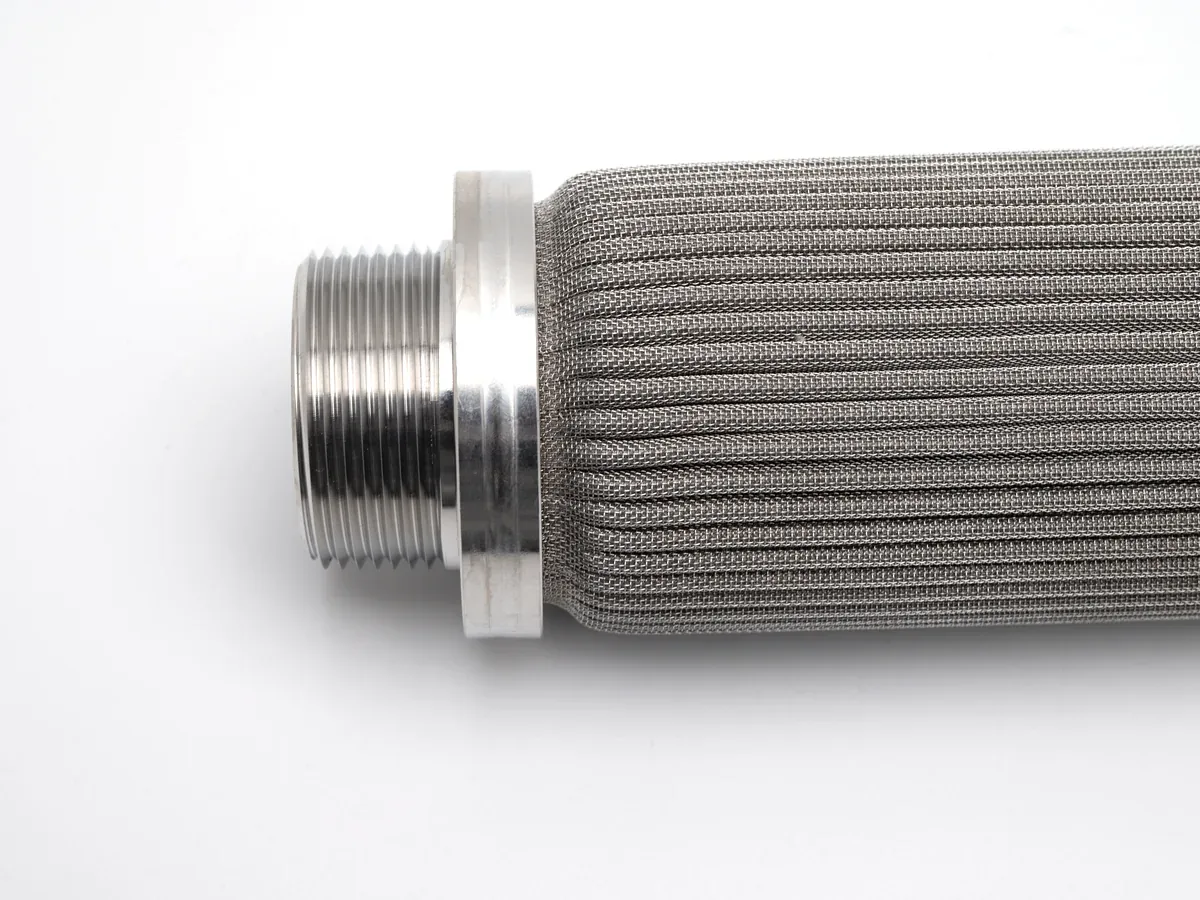
Si vous spécifiez cartouches filtrantes pour une application critique, il est essentiel de comprendre leur construction interne. Les performances d'une cartouche plissée en toile inox — pression admissible, facilité de nettoyage et durée de vie — dépendent des choix effectués lors de la fabrication.
Cet article détaille la construction étape par étape.
Matériau : Pourquoi l'acier inoxydable 316L ?
La plupart des cartouches de treillis métallique plissé en acier inoxydable sont fabriquées en acier inoxydable AISI 316L. La lettre « L » indique une faible teneur en carbone, ce qui est important car cela empêche la sensibilisation (précipitation de carbure de chrome aux joints de grains) lors du soudage et des traitements à haute température.
316L propose :
- Teneur en molybdène plus élevée (2 à 3 %) que l'acier inoxydable 304, offrant une meilleure résistance à la corrosion par piqûres due aux chlorures.
- Confirmer les limites de température en continu et par intermittence à partir d'essais adaptés à l'assemblage exact, à l'alliage, aux joints, au fluide, à la pression et à la durée d'exposition ; aucune température universelle n'est garantie ici.
- Confirmer la compatibilité avec le fluide réel, sa concentration, la température, l'exposition et les agents de nettoyage ; une nuance inox ne convient pas universellement à tous les produits chimiques ou aux conditions d'eau de mer.
Pour les environnements plus agressifs, l'inox 304 pour les usages généraux, le 904L pour les milieux fortement chlorés ou l'Hastelloy pour les services chimiques sévères constituent des solutions possibles. Le titane est utilisé dans les applications aérospatiales ou chimiques extrêmes où même l'acier inoxydable de haute qualité est assez — voir notre guide de sélection des matériaux pour une comparaison complète.
Sélection et contrôle de la qualité des treillis métalliques
Avant toute fabrication de filtre, le treillis métallique est évalué. Les principaux paramètres vérifiés à ce stade sont :
- L'homogénéité du diamètre du fil – toute variation à ce niveau se traduit directement par une variation de la taille des pores du filtre fini
- Uniformité du motif de tissage — le tissage toile, le tissage sergé et le tissage hollandais produisent chacun des géométries de pores différentes.
- Vérification de la composition des matériaux — les rapports d'essais en usine (REU) sont comparés aux spécifications de la commande
Cette étape détermine si la cartouche atteindra son niveau de filtration nominal de manière constante sur toute la surface filtrante. Une mauvaise qualité de la maille à ce stade ne peut être corrigée ultérieurement.
Frittage sous vide : d’où vient la résistance
Plusieurs couches de maille — généralement cinq, de tissages différents — sont empilées et placées dans un four sous vide. Le four chauffe jusqu'à 1100 °C dans une atmosphère contrôlée qui empêche l'oxydation.
À cette température, les points de contact entre les fils des couches adjacentes fusionnent par diffusion à l'état solide. Les couches ne forment plus qu'une seule structure intégrée. Sans colle ni fixation mécanique, il s'agit simplement d'une liaison métallurgique entre les surfaces des fils.
Les paramètres critiques contrôlés pendant le frittage :
- Profil de température — vitesse de montée en température, température maximale, durée de maintien
- Composition de l'atmosphère — empêche l'oxydation tout en favorisant la liaison
- Configuration de charge — assure une liaison uniforme sur toute la surface de la maille
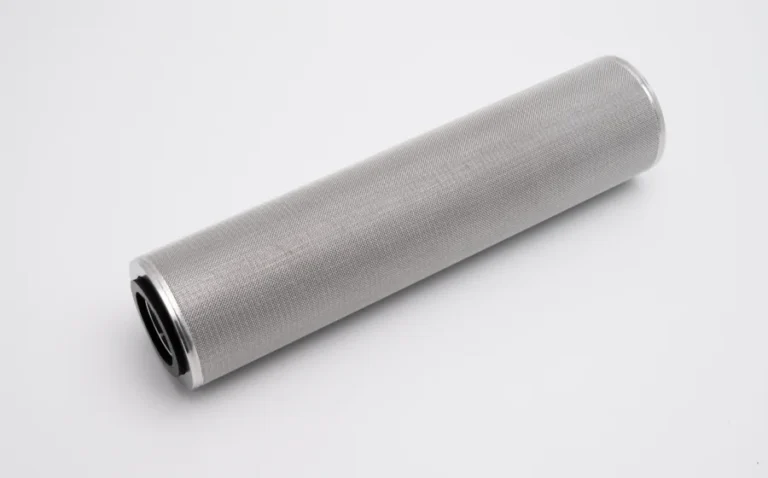
Après frittage, le panneau multicouche se présente sous la forme d'une feuille rigide à porosité définie. Il peut être découpé, mis en forme et plissé sans que les couches ne se séparent.
Le processus de plissage
La feuille de treillis fritté est mise en plis accordéon à l'aide d'outils de précision. Chaque pli doit présenter des caractéristiques constantes :
- L'angle est trop faible et la surface d'échange diminue ; trop prononcé et les plis adjacents bloquent l'écoulement.
- Profondeur — détermine le gain de surface par unité de longueur
- Espacement — doit permettre au fluide de circuler librement sans être canalisé.
Le plissage peut augmenter la surface filtrante dans le même encombrement ; le gain utilisable dépend de la géométrie, de l'espacement des plis et de l'écoulement, et non d'un pourcentage fixe.
Des structures de support internes sont ajoutées pour empêcher l'affaissement des plis sous l'effet d'une pression différentielle ou lors du lavage à contre-courant. Ces supports maintiennent la géométrie des plis sans restreindre l'écoulement.
Configuration dimensionnelle et assemblage du capuchon d'extrémité
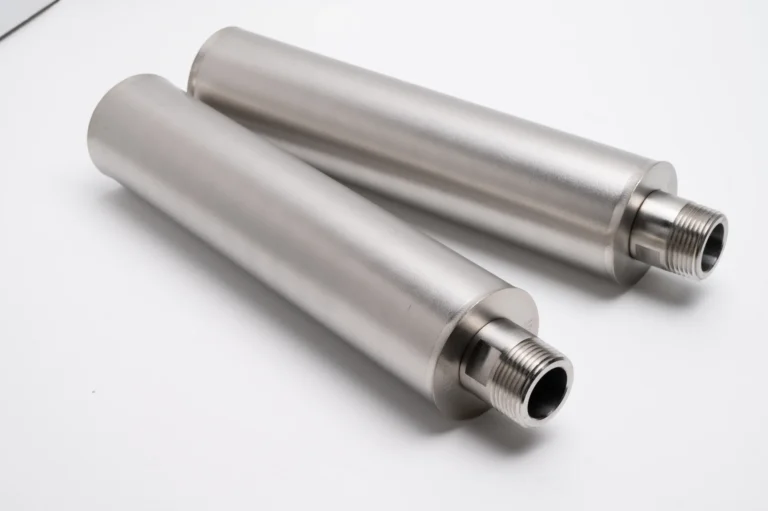
Le média plissé est découpé à la longueur voulue et muni d'embouts. Ces embouts sont soudés au corps de la cartouche, et non collés. Ce point est crucial : les joints collés constituent un point faible dans de nombreux modèles concurrents, notamment à haute température.
Options dimensionnelles standard
Dimension / Caractéristique
Options
Diamètre extérieur
Gamme standard de 30 mm à 350 mm ; sur mesure possible
Longueur
Tailles standard : 10″, 20″, 30″, 40″, 60″ ; tailles personnalisées disponibles.
types d'embouts
DOE (Double Open End), SOE (Single Open End), bride
styles de rainures pour joints toriques
222, 226 et configurations propriétaires
Fil de connexion
options de filetage NPT et BSP
Pour les applications à haute pression où les raccords filetés peuvent être inadéquats, des raccords à brides utilisant des modèles de boulons ANSI, DIN ou JIS sont disponibles.
Contrôle avant expédition
Le plan de contrôle est convenu selon les exigences de la commande. Il peut inclure la traçabilité matière, les contrôles dimensionnel et visuel, la vérification des raccordements ainsi que la caractérisation du débit ou de la perte de charge propre à l'application.
Résumé de la plage d'opérations
Paramètre
Valeur
Température (continue)
Confirmer la limite en continu de l'assemblage et du fluide spécifiés.
Température (intermittente)
Confirmer séparément température de pointe, durée d'exposition et cycles autorisés.
Pression différentielle maximale
Confirmer séparément pression de service et pression différentielle admissible de cet ensemble.
Plage de filtration
3 μm à 200 μm (absolu)
Compatibilité de nettoyage
Lavage à contre-courant, ultrasons, trempage acide/base, traitement thermique
Certifications
Convenir des certificats, de la traçabilité et des contrôles avant commande.
Ce que cette construction signifie pour votre demande
La combinaison d'une construction multicouche frittée sous vide et d'un plissage de précision permet d'obtenir un filtre qui :
- Définir les critères de pores et d'intégrité de la cartouche dans la spécification, puis valider la méthode pour cette conception et ce procédé ; une mesure isolée des pores ne démontre pas l'intégrité de la cartouche.
- Une construction métallique ne prouve pas à elle seule l'absence de relargage ou de contamination ; vérifier la propreté, l'état de surface et les limites de particules en aval pour l'ensemble complet.
- Choisir un nettoyage compatible et vérifier ensuite le débit, la perte de charge et la rétention requise selon les critères d'acceptation convenus ; la récupération et la réutilisation ne sont pas garanties.
- S'installe en remplacement direct des configurations OD/longueur standard de votre boîtier existant
Pour les équipes achats, FILTURE fournit les certificats matière, certificats de conformité et rapports de contrôle convenus pour la commande.
Discutez de vos besoins en filtration avec FILTURE
Chaque application de filtration est différente. Si vous n'êtes pas sûr de la cartouche adaptée à votre système, consultez les spécifications complètes de nos produits. Élément filtrant à maille plissée en acier inoxydable et Élément filtrant en maille frittée SS, ou demander un devis avec vos dimensions, votre seuil de finesse de gravure et vos conditions de fonctionnement.
Vous préférez nous contacter par e-mail ? Écrivez-nous à sam.young@filturemetal.com — nous vous répondrons directement, sans aucune tentative de vente.