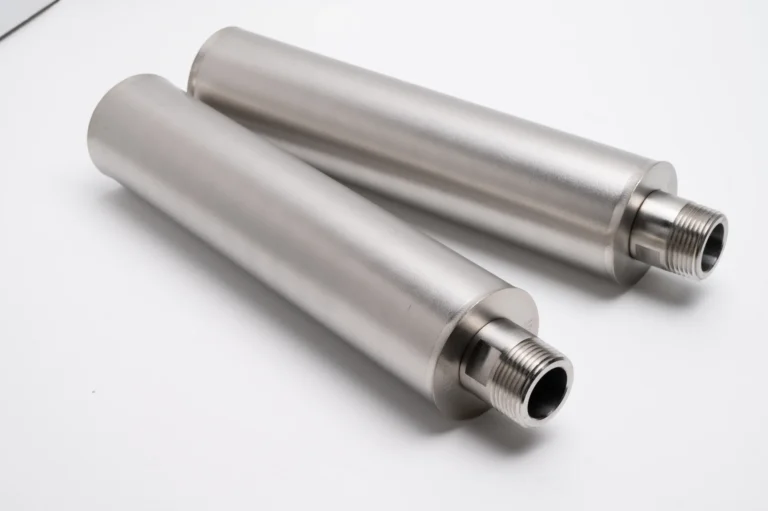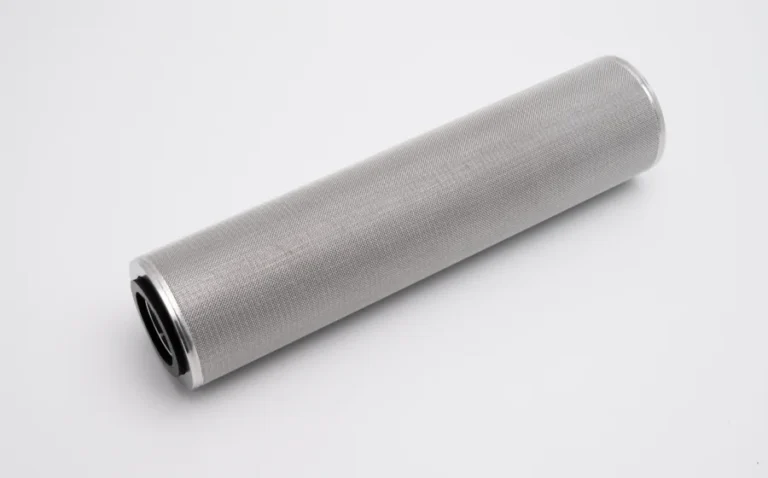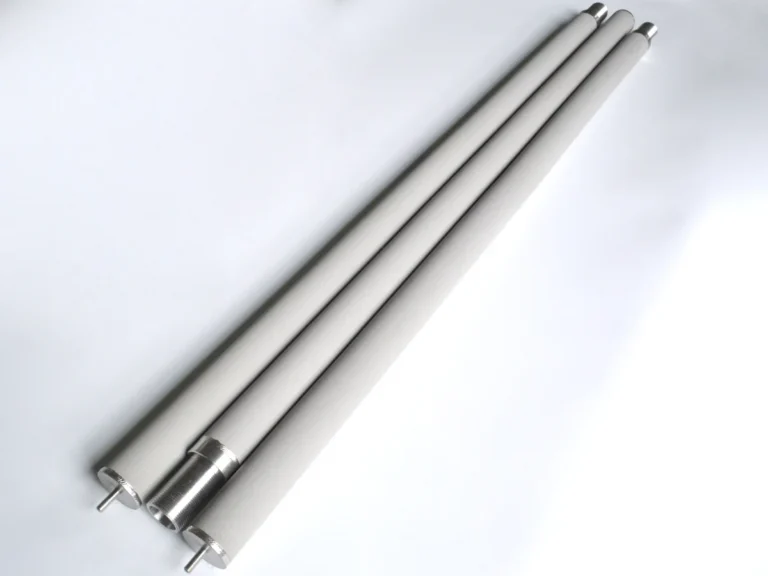
Si estás especificando cartuchos filtrantes para una aplicación crítica, es importante conocer su construcción. El rendimiento de un cartucho de malla de alambre SS plegado —la presión que soporta, cómo se limpia y cuánto dura— depende de las decisiones tomadas durante la fabricación.
Este artículo desglosa la construcción paso a paso.
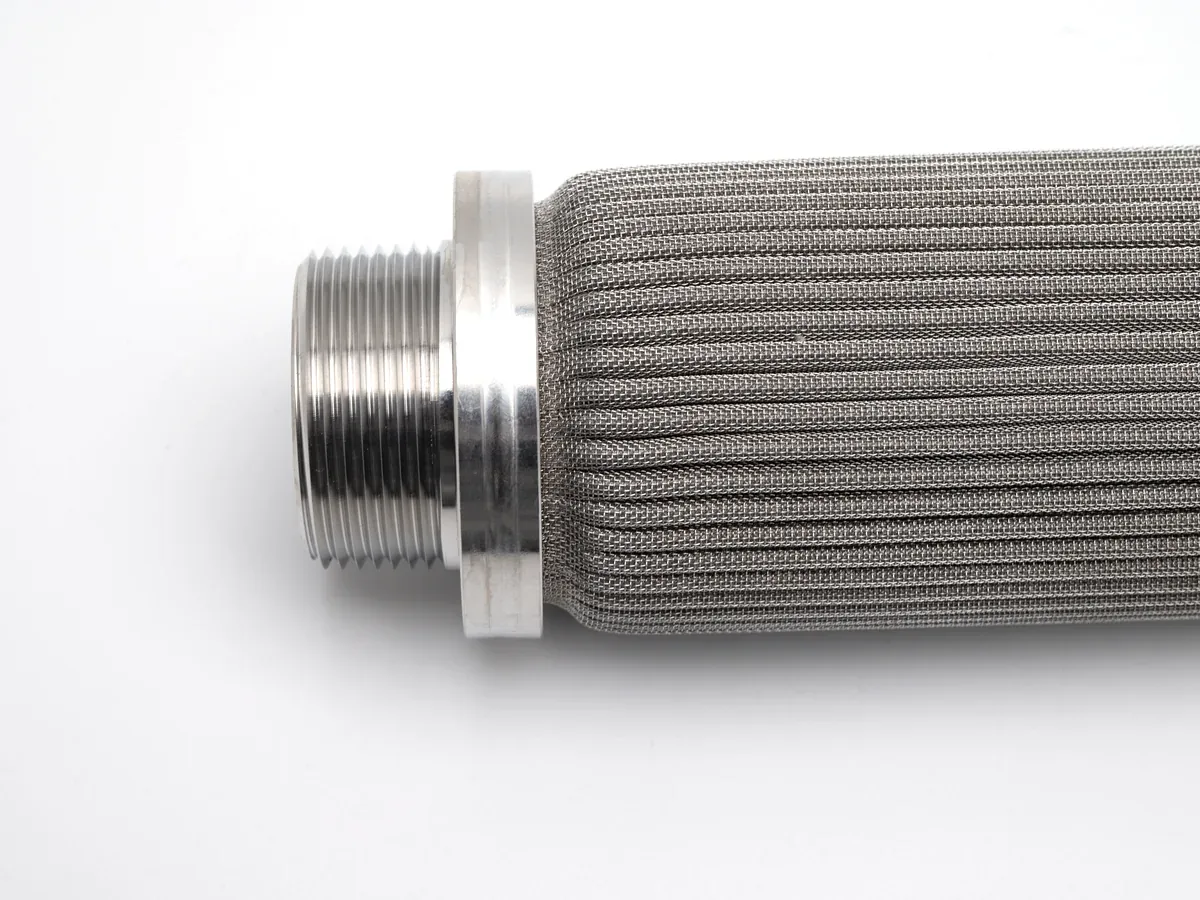
Material: Acero inoxidable 316L
El material base de la mayoría de los cartuchos de malla de alambre plisada de acero inoxidable es el acero inoxidable AISI 316L. La designación "L" indica un bajo contenido de carbono, lo cual es importante porque previene la sensibilización (precipitación de carburo de cromo en los límites de grano) durante la soldadura y el procesamiento a altas temperaturas.
316L ofrece:
- Mayor contenido de molibdeno (2-3%) que el grado 304, lo que proporciona una mejor resistencia a la corrosión por cloruros.
- Confirme los límites de temperatura continua e intermitente mediante ensayos aplicables al conjunto exacto, la aleación, las juntas, el fluido, la presión y el tiempo de exposición; aquí no se establece una temperatura universal para los cartuchos.
- Confirme la compatibilidad con el fluido real, su concentración, temperatura, exposición y agentes de limpieza; un grado inoxidable no sirve universalmente para todos los químicos ni condiciones de agua de mar.
Para entornos más agresivos pueden utilizarse acero inoxidable 304 para servicio general, 904L para alto contenido de cloruros o Hastelloy para servicio químico severo. El titanio se utiliza en aplicaciones aeroespaciales o químicas extremas cuando incluso un acero inoxidable de alta aleación no es suficiente; consulte nuestra guía de selección de materiales para una comparación completa.
Selección y control de calidad de la malla metálica
Antes de construir cualquier filtro, se evalúa la propia malla metálica. Parámetros clave que se comprueban en esta etapa:
- Consistencia en el diámetro del alambre: la variación en este caso se traduce directamente en una variación en el tamaño de los poros del filtro terminado.
- Uniformidad del patrón de tejido: el tejido liso, el tejido de sarga y el tejido holandés producen geometrías de poros diferentes.
- Verificación de la composición del material: los informes de prueba de fábrica (MTR) se revisan según las especificaciones del pedido.
Este paso determina si el cartucho alcanzará su nivel de filtración nominal de forma consistente en toda la superficie del filtro. Una mala calidad de la malla en esta etapa no se puede corregir posteriormente.
Sinterización al vacío: de dónde proviene la resistencia
Varias capas de malla —normalmente cinco, con diferentes grados de tejido— se apilan y se colocan en un horno de vacío. El horno se calienta a temperaturas de hasta 1100 °C en una atmósfera controlada que evita la oxidación.
A esa temperatura, los puntos de contacto entre los hilos de las capas adyacentes se fusionan mediante difusión en estado sólido. Las capas se convierten en una única estructura integrada. Sin adhesivos ni fijaciones mecánicas: solo una unión metalúrgica entre las superficies de los hilos.
Los parámetros críticos que se controlan durante la sinterización:
- Perfil de temperatura: velocidad de rampa, temperatura máxima, tiempo de mantenimiento
- Composición de la atmósfera: previene la oxidación y favorece la unión.
- Configuración de carga: garantiza una unión uniforme en toda el área de la malla.
Tras el proceso de sinterización, el panel multicapa se convierte en una lámina rígida con porosidad definida. Se puede cortar, moldear y plegar sin que las capas se separen.
El proceso de plisado
La lámina de malla sinterizada se moldea en pliegues tipo acordeón mediante herramientas de precisión. Cada pliegue debe ser uniforme en:
- Ángulo: si es demasiado plano, se pierde superficie; si es demasiado pronunciado, los pliegues adyacentes bloquean el flujo.
- Profundidad: determina cuánta superficie se gana por unidad de longitud.
- Espacio: debe permitir que el fluido se mueva libremente sin canalizarse.
El plisado puede aumentar la superficie filtrante con las mismas dimensiones exteriores; el aumento útil depende de la geometría, la separación de los pliegues y el flujo, no de un porcentaje fijo.
Se añaden estructuras de soporte internas para evitar que los pliegues se colapsen bajo presión diferencial o durante el retrolavado. Estos soportes mantienen la geometría de los pliegues sin restringir el flujo.
Ensamblaje de la tapa final y configuración dimensional
El material filtrante plisado se corta a la medida y se le colocan tapas en los extremos. Las tapas se sueldan —no se adhieren con pegamento— al cuerpo del cartucho. Esto es importante: las uniones adhesivas son un punto débil en muchos diseños de la competencia, especialmente a altas temperaturas.
Opciones dimensionales estándar
Dimensión / Característica
Opciones
Diámetro exterior
De 30 mm a 350 mm de serie; también disponible a medida.
Longitud
Estándar de 10″, 20″, 30″, 40″ y 60″; también disponibles medidas personalizadas.
Tipos de tapas de extremo
DOE (doble extremo abierto), SOE (extremo abierto simple), brida
Estilos de ranuras para juntas tóricas
222, 226 y configuraciones propietarias
Hilo de conexión
Opciones de rosca NPT y BSP
Para aplicaciones de alta presión donde las conexiones roscadas pueden resultar inadecuadas, se encuentran disponibles conexiones de brida que utilizan patrones de pernos ANSI, DIN o JIS.
Inspección antes del envío
La inspección se acuerda según los requisitos del pedido y puede incluir trazabilidad del material, inspección dimensional y visual, verificación de conexiones y caracterización del caudal o la pérdida de carga para la aplicación.
Resumen del rango de funcionamiento
Parámetro
Valor
Temperatura (continua)
Confirme el límite continuo del conjunto y fluido especificados.
Temperatura (intermitente)
Confirme por separado temperatura máxima, duración y ciclos permitidos.
Presión diferencial máxima
Confirme por separado presión de servicio y presión diferencial admisible del conjunto.
Rango de filtración
De 3 μm a 200 μm (absoluto)
Compatibilidad de limpieza
Retrolavado, ultrasonidos, remojo ácido/base, tratamiento térmico
Certificaciones
Acuerde certificados, trazabilidad e inspecciones antes del pedido.
Qué significa esta construcción para su solicitud
La combinación de una construcción multicapa sinterizada al vacío y un plisado de precisión da como resultado un filtro que:
- Defina los criterios de poro y de integridad del cartucho en la especificación y valide el método para ese diseño y proceso; una medición aislada de poros no demuestra la integridad del cartucho.
- La construcción metálica no demuestra por sí sola ausencia de liberación de partículas o contaminación; verifique limpieza, superficie y límites de partículas aguas abajo del conjunto completo.
- Seleccione una limpieza compatible y verifique después el caudal, la pérdida de carga y la retención exigida según los criterios acordados; no se garantizan la recuperación ni la reutilización.
- Se instala como un reemplazo directo para configuraciones estándar de diámetro exterior/longitud en su carcasa existente.
Para los equipos de compras, FILTURE suministra los certificados de material, certificados de conformidad y registros de inspección específicos acordados para el pedido.
Hable con FILTURE sobre sus necesidades de filtración.
Cada trabajo de filtración es diferente. Si no está seguro de qué cartucho se adapta a su sistema, consulte las especificaciones completas de nuestro Elemento filtrante de malla plisada de acero inoxidable y Elemento filtrante de malla sinterizada de acero inoxidable, o solicitar un presupuesto con sus dimensiones, clasificación en micras y condiciones de funcionamiento.
¿Prefieres comunicarte por correo electrónico? Escríbenos a sam.young@filturemetal.com y te responderemos con una respuesta directa, sin rodeos comerciales.