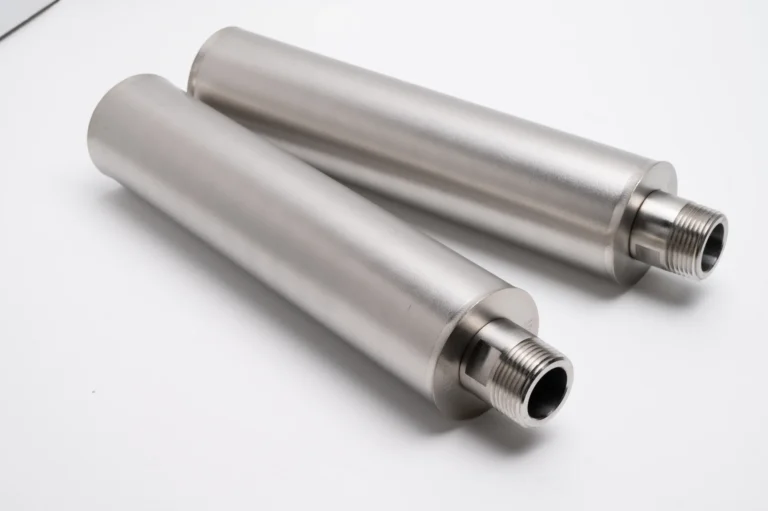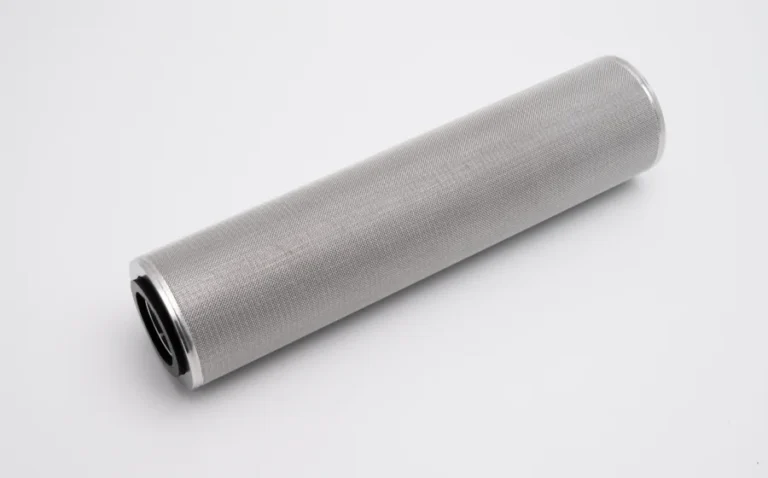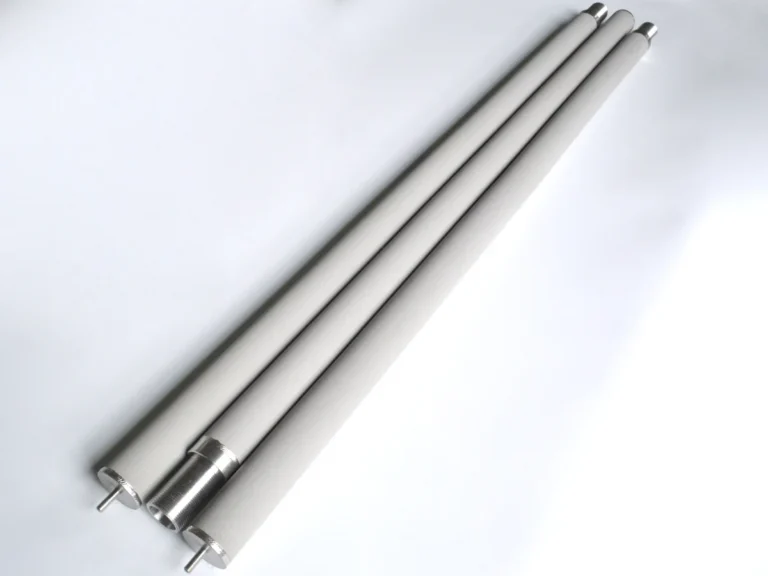
Als u specificeert filterpatronen voor een kritische toepassing is het belangrijk te begrijpen hoe het element is opgebouwd. De prestaties van een geplooide SS gaas patroon — welke druk het verdraagt, hoe het wordt gereinigd en hoe lang het meegaat — worden bepaald door keuzes tijdens de productie.
Dit artikel beschrijft de constructie stap voor stap.
Materiaal: Waarom 316L roestvrij staal?
Het basismateriaal voor de meeste geplooide roestvrijstalen draadgaaspatronen is AISI 316L roestvrij staal. De 'L' staat voor een laag koolstofgehalte – belangrijk omdat dit sensibilisatie (neerslag van chroomcarbide aan korrelgrenzen) tijdens lassen en verwerking bij hoge temperaturen voorkomt.
316L biedt:
- Een hoger molybdeengehalte (2-3%) dan bij kwaliteit 304, wat zorgt voor een betere weerstand tegen chloride-putcorrosie.
- Bevestig de grenzen voor continue en kortdurende temperaturen met passende testgegevens voor de exacte samenstelling, legering, afdichtingen, het medium, de druk en de blootstellingsduur; hier geldt geen universele temperatuurclassificatie.
- Bevestig materiaalcompatibiliteit voor het werkelijke medium, concentratie, temperatuur, blootstelling en reinigingsmiddelen; een RVS-kwaliteit is niet universeel geschikt voor alle chemicaliën of zeewatercondities.
Voor agressievere omgevingen zijn SS304 voor algemene, kostengevoelige toepassingen, 904L voor hoge chloridegehalten of Hastelloy voor zware chemische belasting mogelijke alternatieven. Titanium wordt gebruikt in lucht- en ruimtevaart of extreme chemische toepassingen waar zelfs hoogwaardig roestvast staal niet toereikend is — bekijk ons materiaalselectiegids voor een volledige vergelijking.
Selectie en kwaliteitscontrole van draadgaas
Voordat een filter wordt gebouwd, wordt het draadgaas zelf beoordeeld. Belangrijke parameters die in deze fase worden gecontroleerd:
- Consistentie van de draaddiameter — variatie hierin vertaalt zich direct in variatie van de poriegrootte in het uiteindelijke filter.
- Uniformiteit van het weefpatroon — platbinding, keperbinding en Hollandse binding produceren elk een andere poriënstructuur.
- Materiaalsamenstellingsverificatie — fabriekstestrapporten (MTR's) worden vergeleken met de specificaties van de bestelling.
Deze stap bepaalt of de cartridge consistent het opgegeven micronniveau over het gehele filteroppervlak haalt. Een slechte maaskwaliteit in dit stadium kan later niet meer worden gecorrigeerd.
Vacuümsinteren: Waar komt de sterkte vandaan?
Meerdere gaaslagen – meestal vijf, met verschillende weefgraden – worden op elkaar gestapeld en in een vacuümoven geplaatst. De oven wordt verwarmd tot temperaturen van wel 1100 °C in een gecontroleerde atmosfeer die oxidatie voorkomt.
Bij die temperatuur versmelten de contactpunten tussen draden in aangrenzende lagen door middel van vaste-stofdiffusie. De lagen vormen één geïntegreerde structuur. Geen lijm, geen mechanische bevestiging – alleen een metallurgische verbinding tussen de draadoppervlakken.
De kritische parameters die tijdens het sinteren worden gecontroleerd:
- Temperatuurprofiel — opwarmingssnelheid, piektemperatuur, wachttijd
- Atmosfeersamenstelling — voorkomt oxidatie en bevordert hechting.
- Belastingsconfiguratie — zorgt voor een uniforme hechting over het gehele gaasoppervlak.
Na het sinteren is het meerlaagse paneel een stijve plaat met een gedefinieerde porositeit. Het kan worden gesneden, gevormd en geplooid zonder dat de lagen van elkaar scheiden.
Het plooiproces
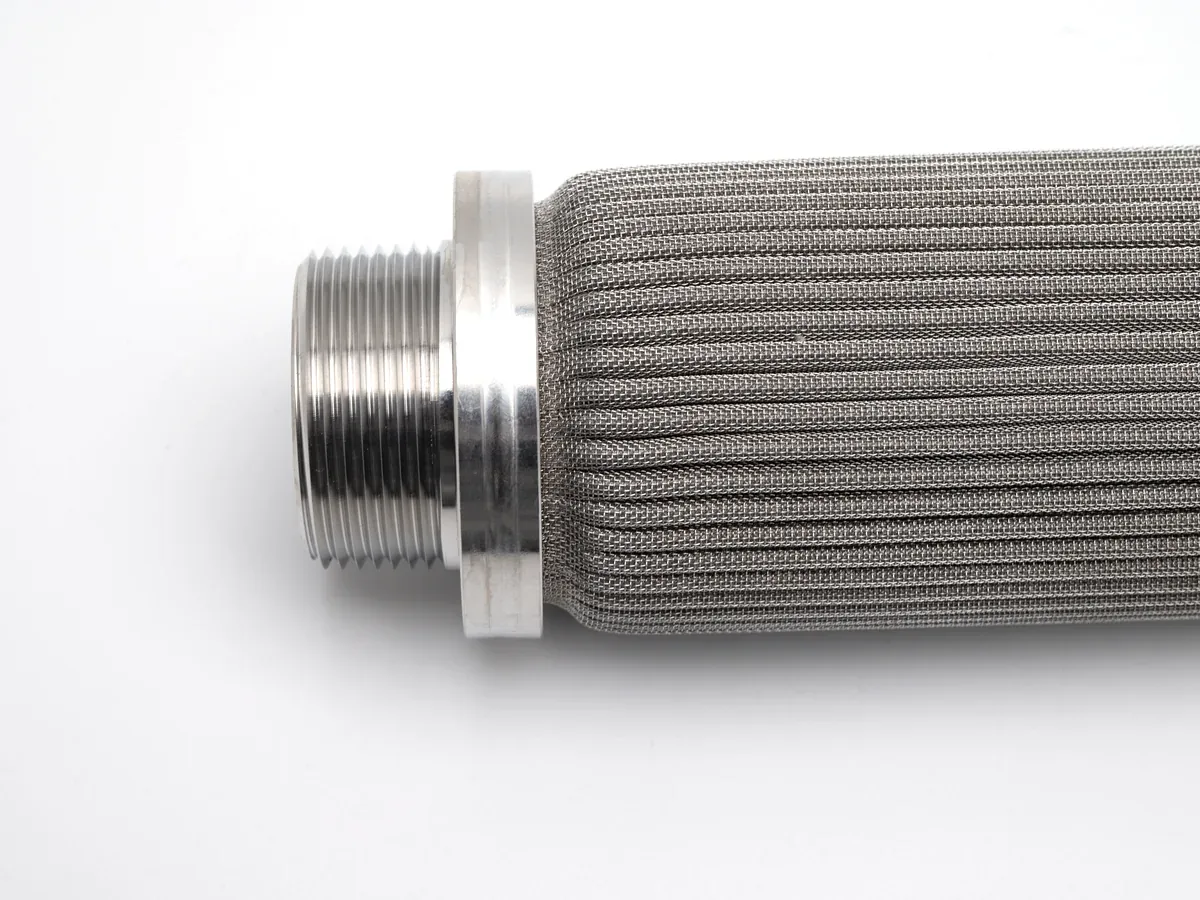
Het gesinterde gaas wordt met behulp van precisiegereedschap in accordeonplooien gevormd. Elke plooi moet consistent zijn in:
- Hoek — te vlak en je verliest oppervlakte; te steil en aangrenzende plooien blokkeren de stroming.
- Diepte — bepaalt hoeveel oppervlaktewinst je per lengte-eenheid krijgt.
- Ruimte — moet ervoor zorgen dat de vloeistof er vrij doorheen kan stromen zonder dat er kanalen ontstaan.
Plooien kunnen het filteroppervlak binnen dezelfde buitenmaten vergroten; de bruikbare toename hangt af van geometrie, plooiafstand en stroming, niet van een vast percentage.
Er worden interne ondersteuningsstructuren toegevoegd om te voorkomen dat de plooien inzakken onder drukverschillen of tijdens het terugspoelen. Deze ondersteuningen behouden de plooivorm zonder de doorstroming te belemmeren.
Eindkapmontage en dimensionale configuratie
Het geplooide filtermateriaal wordt op lengte gesneden en voorzien van eindkapjes. De kapjes worden aan de cartridgebehuizing gelast – niet met lijm bevestigd. Dit is belangrijk: lijmverbindingen vormen een zwak punt in veel concurrerende ontwerpen, vooral bij hoge temperaturen.
Standaard afmetingsopties
Afmeting / Kenmerk
Opties
Buitendiameter
Standaardmaten: 30 mm tot 350 mm; maatwerk mogelijk.
Lengte
Standaardmaten: 10″, 20″, 30″, 40″, 60″; maatwerk mogelijk.
Eindkaptypen
DOE (Double Open End), SOE (Single Open End), flens
O-ring groefstijlen
222, 226 en eigen configuraties
Verbindingsdraad
NPT- en BSP-schroefdraadopties
Voor hogedruktoepassingen waarbij schroefverbindingen mogelijk niet volstaan, zijn flensverbindingen met ANSI-, DIN- of JIS-boutpatronen beschikbaar.
Inspectie vóór verzending
De inspectie wordt afgestemd op de ordervereisten en kan materiaaltraceerbaarheid, maat- en visuele controle, verificatie van aansluitingen en toepassingsspecifieke karakterisering van debiet of drukverlies omvatten.
Samenvatting van het werkingsbereik
Parameter
Waarde
Temperatuur (continu)
Bevestig de continugrens voor de gespecificeerde eenheid en het medium.
Temperatuur (intermitterend)
Bevestig piektemperatuur, blootstellingsduur en toegestane cycli afzonderlijk.
Maximale drukverschil
Bevestig bedrijfsdruk en toelaatbaar drukverschil afzonderlijk voor deze eenheid.
Filtratiebereik
3 μm tot 200 μm (absoluut)
Reinigingscompatibiliteit
Terugspoelen, ultrasoon reinigen, zuur/base-bad, thermische behandeling
Certificeringen
Spreek vereiste certificaten, traceerbaarheid en inspectieverslagen vóór bestelling af.
Wat deze constructie betekent voor uw aanvraag
De combinatie van vacuümgesinterde meerlaagse constructie en nauwkeurige plooiing zorgt ervoor dat u een filter krijgt dat:
- Leg acceptatiecriteria voor poriën en patroonintegriteit vast in de specificatie en valideer de methode voor dat ontwerp en proces; één poriemeting bewijst geen patroonintegriteit.
- Een metalen constructie bewijst op zichzelf niet dat er geen deeltjes vrijkomen of verontreiniging optreedt; controleer reinheid, oppervlak en toegestane deeltjesafgifte voor de complete eenheid.
- Kies een geschikte reiniging en controleer daarna debiet, drukverlies en vereiste retentie volgens overeengekomen acceptatiecriteria; herstel en hergebruik zijn niet gegarandeerd.
- Kan direct worden geïnstalleerd als vervanging voor standaard buitendiameter/lengte-configuraties in uw bestaande behuizing.
Voor inkoopteams die filterpatronen specificeren, levert FILTURE de voor de bestelling overeengekomen materiaalcertificaten, conformiteitsverklaringen en orderspecifieke inspectierapporten.
Neem contact op met FILTURE om uw filterbehoeften te bespreken.
Elke filterklus is anders. Als u niet zeker weet welke filtercartridge geschikt is voor uw systeem, raadpleeg dan de volledige specificaties van onze filters. Roestvrijstalen geplooid gaasfilterelement En SS gesinterd gaasfilterelement, of offerte aanvragen met uw afmetingen, micronwaarde en bedrijfsomstandigheden.
Liever per e-mail? Neem dan contact met ons op via sam.young@filturemetal.com — we geven je een direct antwoord, zonder verkooppraatjes.