バブルポイント試験
最大連通孔
ガスは最大連通孔から最初に湿潤液を押し出します。最初の連続した気泡流が現れた圧力を初回バブルポイント圧力として記録します。
主な結果最初の連続ガス通過時の圧力
完全に湿潤したフィルターカートリッジの最大連通孔から、ガスが最初に連続して通過する圧力を確認する実用的な手順です。
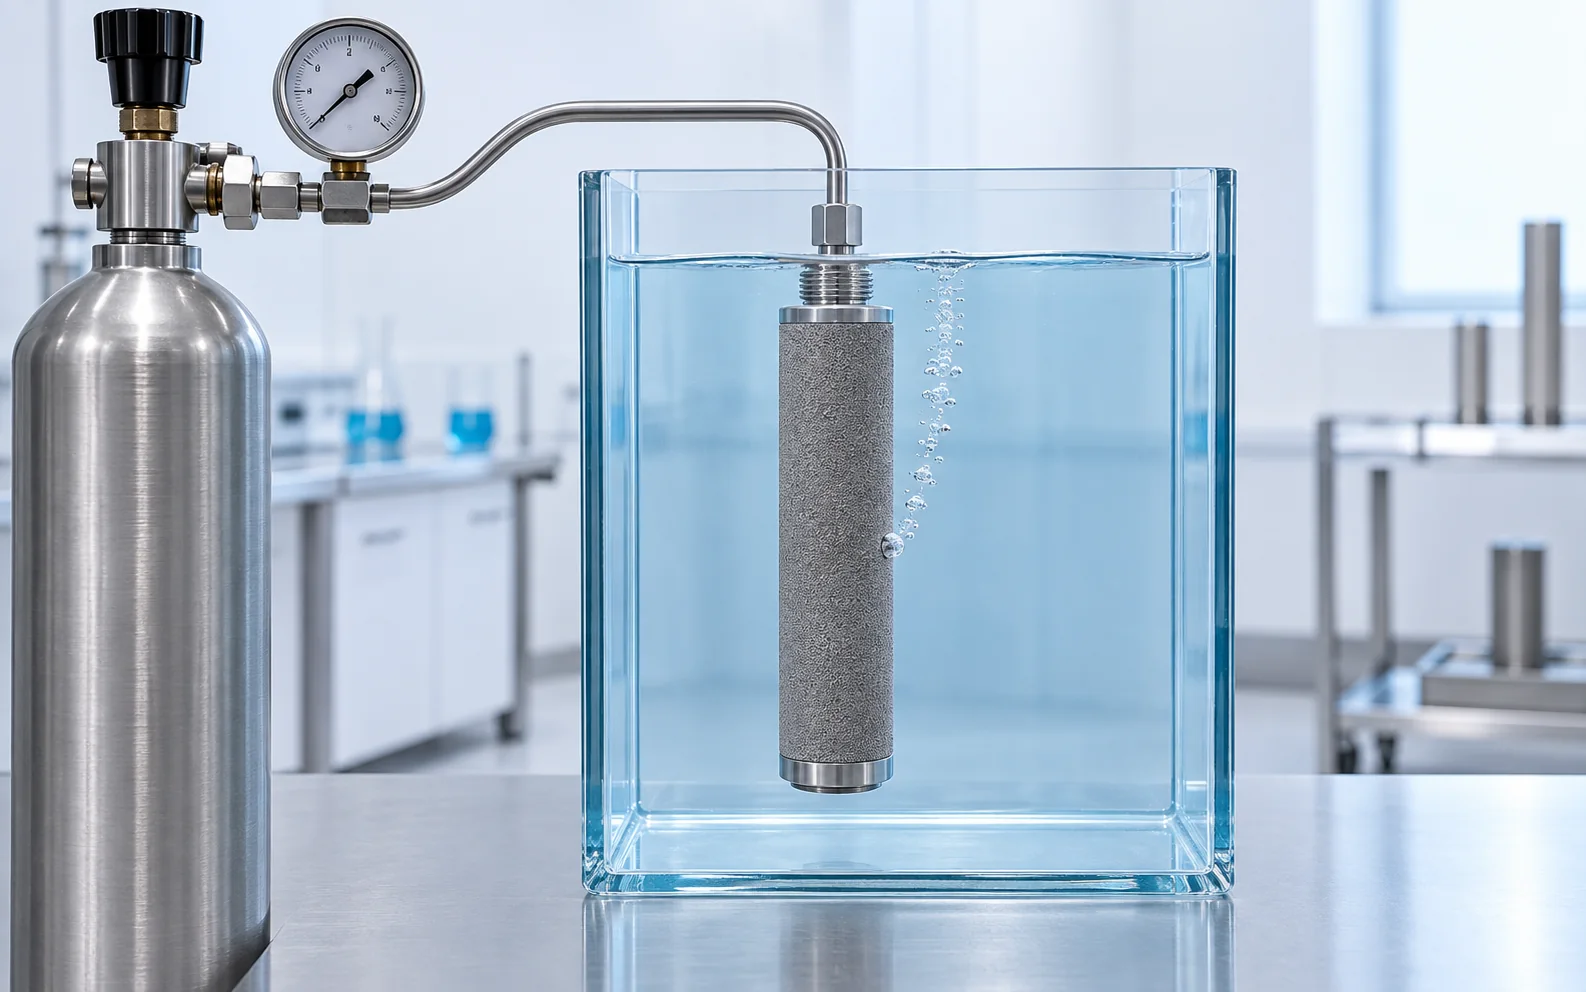
カートリッジを完全に湿潤させ、管理条件下でガス圧をゆっくり上げたときに観察される圧力値が結果です。
ガスは最大連通孔から最初に湿潤液を押し出します。最初の連続した気泡流が現れた圧力を初回バブルポイント圧力として記録します。
気泡分布試験は、多孔質板またはガス分散部品の有効面全体で気泡が均一に分布するかを観察し、局部閉塞、亀裂、溶接欠陥、孔隙の不均一、非作動領域を確認します。別の多孔質板試験については品質検査方法をご覧ください。
指定液で焼結金属フィルターカートリッジを満たすか浸漬し、試験ポートに接続して完全に液中へ沈めます。加圧前にシール、試験方向、製品固有の受入要件を確認します。
通常は純水を使用します。
25 ± 5 °Cを維持します。
5~10分間、充填または浸漬します。
カートリッジ上端を液面下1~2 cmに保ちます。
ガス圧をゆっくり一定に上げます。
最低2回実施し、2回目以降の値を最終結果に使用します。
治具、ガス、圧力範囲、受入限度には、妥当性確認済みの装置設定と製品仕様を使用します。
指定試験液を充填し、5~10分浸漬します。残留空気は誤った早期気泡経路の原因になります。
余分な液を排出し、試験ポートに接続して固定します。ガス供給前に治具とシールを確認します。
上端が液面下1~2 cmになるように置き、有効ろ過面全体が水没していることを確認します。
適切な試験液とろ材プログラムを選び、承認された装置設定に従って管理圧力サイクルを開始します。
液中のカートリッジを観察しながらゆっくり昇圧し、最初の連続気泡流の圧力を記録します。方法でグループバブルポイントが必要な場合は、5本以上の連続気泡流まで継続します。
試験報告書を作成、保存または印刷します。取り外す前に圧力を完全にゼロまで抜き、乾燥、装置リセット、試験体取り外しを行います。
比較可能な結果には、管理された方法と完全な試験記録が必要です。
| 記録項目 | 必要情報 |
|---|---|
| 試験体 | カートリッジまたはロットID、材質、ろ過精度、寸法 |
| 試験条件 | 液体、ガス、温度、治具、試験方向 |
| 初回バブルポイント | 最初の局所的な連続気泡流の圧力 |
| グループバブルポイント | 合意方法で必要な場合のみ、5本以上の連続流の圧力 |
| 反復番号 | 各試験を識別し、最終結果に使用する2回目以降の値を保持 |
| 最終判定 | 該当製品仕様の妥当性確認済み要件とのみ比較 |
湿潤液、温度、ろ材、試験方向、方法を定義する必要があります。妥当性確認済みの相関関係と製品仕様がない限り、圧力値を孔径値や合否判定に換算してはいけません。
ろ材、ろ過精度、寸法、エンドフィッティング、受入要件をお送りください。FILTUREが適切な治具、方法、報告形式を確認します。