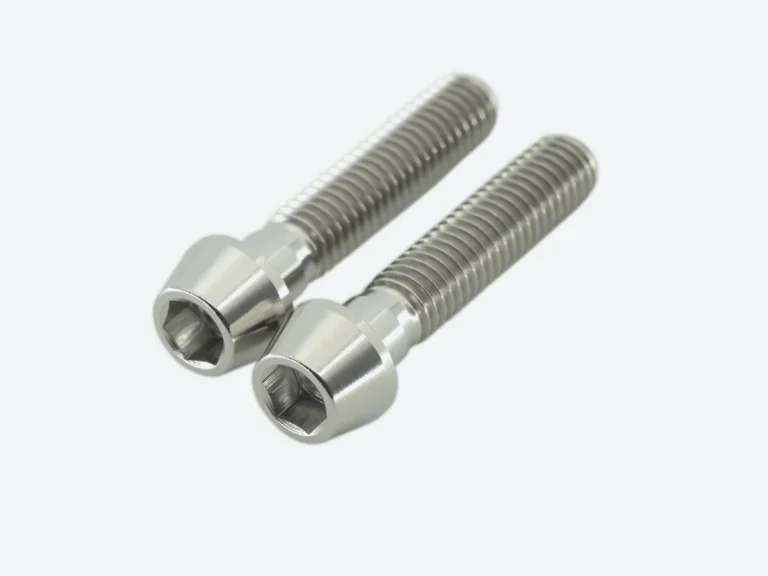
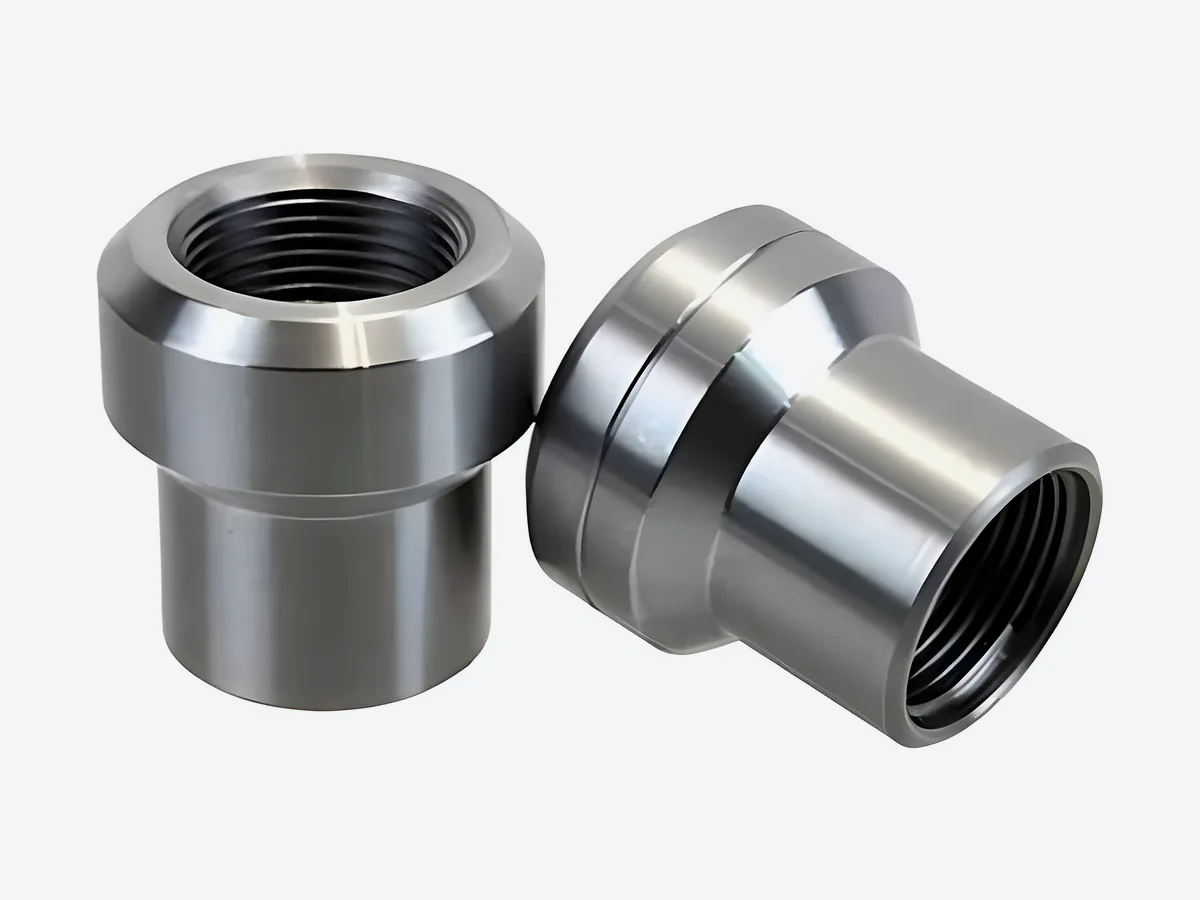
このガイドでは、チタンCNC加工部品の材料選定、図面公差、表面仕上げの確認事項を説明します。FILTUREが供給する加工部品はグレード5 Ti-6Al-4Vのみです。グレード2は材料比較の参考であり、加工部品の供給対象ではありません。用途への適合性と必要書類は、部品と使用条件ごとに確認します。
チタン加工が難しい理由
チタン加工では、切削熱の管理、工具摩耗、加工物の剛性が重要です。グレード2とグレード5の熱伝導率は同じではありません。切削条件は一般的な速度表だけで決めず、合金、工具、形状、クーラント供給条件に合わせて設定します。
グレード2 と グレード5 の使い分け
グレード2は工業用純チタン、グレード5はTi-6Al-4Vです。一般にグレード5は強度が高い一方、材料選定では延性、腐食環境、適用製品規格も確認します。この比較は材料選定の参考情報です。FILTUREのチタン加工部品はグレード5のみで、純チタン加工部品は対象外です。工業用グレード5という材質だけでは、インプラント用や航空宇宙用の適格性は証明できません。
グレード2 と グレード5 の比較仕様
規格上の最低値と代表値は区別してください。TIMETAL 50A(グレード2)のデータシートでは、0.2%耐力は最低275 MPa、代表値345 MPaです。室温の代表的な熱伝導率は約21.8 W/(m·K)であり、6.7ではありません。これらは参考値で、納入品の証明書ではありません。注文ごとに製品形状、適用規格、材料状態、ロット証明書を確認します。
TIMET: TIMETAL 50A (グレード2), PDF
実現しやすい公差と表面仕上げ
図面には重要寸法、データム、ねじ公差等級、表面粗さを指定してください。対応可能な公差は寸法、形状、固定方法、材料状態、検査方法によって異なります。FILTUREは図面確認後に公差や粗さの可否を回答します。本記事は一律に±0.005 mmの加工能力を保証するものではありません。
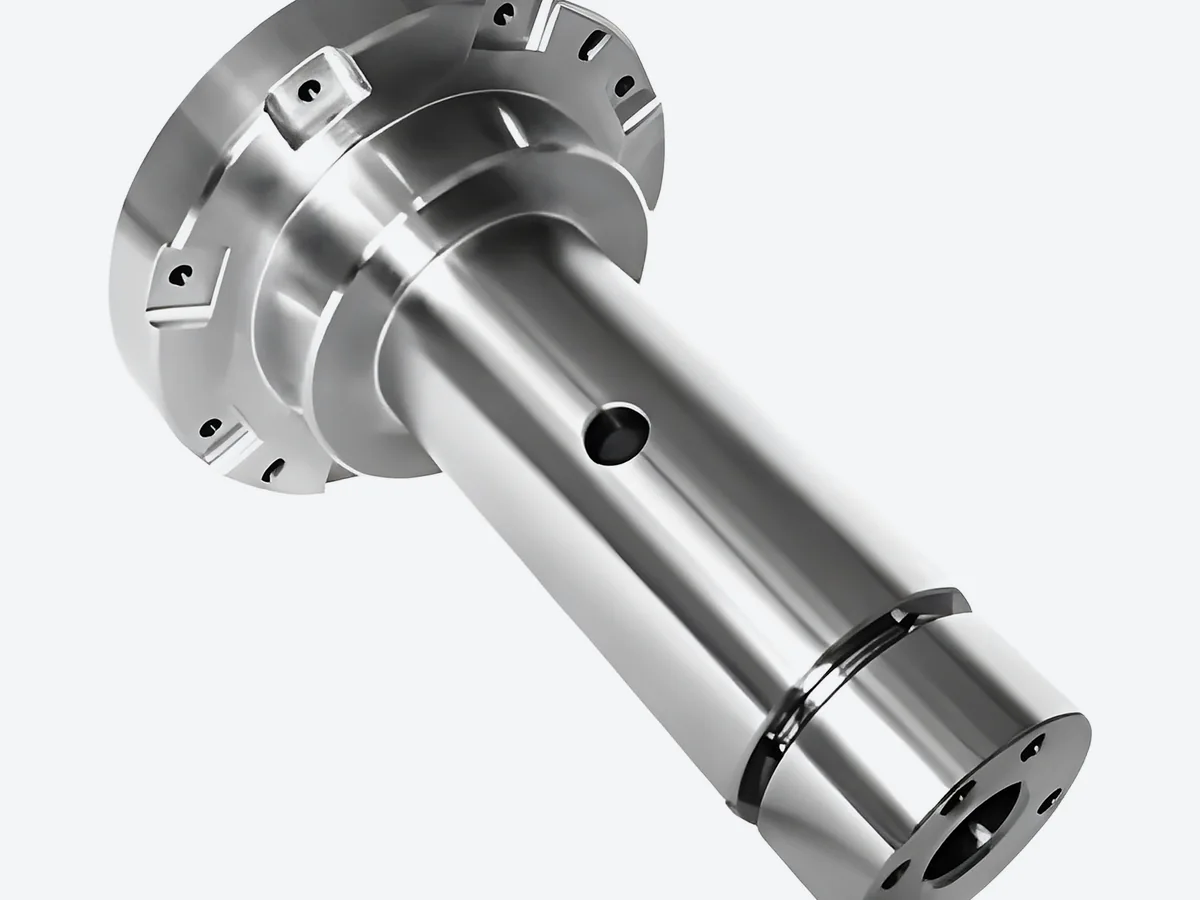
代表的なCNC加工チタン部品
フランジ・継手
ASME B16.5準拠または特注寸法のチタンフランジは、化学反応器、オフショア配管、淡水化設備で広く使われます。多くの腐食用途ではグレード2で十分ですが、高い締付荷重や圧力等級が必要な場合はグレード5が使われます。
バルブボディ・バルブステム
丸棒や鍛造素材から加工されるチタン製バルブ部品は、クロルアルカリ、漂白、海水冷却系など、ステンレスが孔食やすきま腐食を起こしやすい用途で有効です。
カスタムコネクタ・アダプター
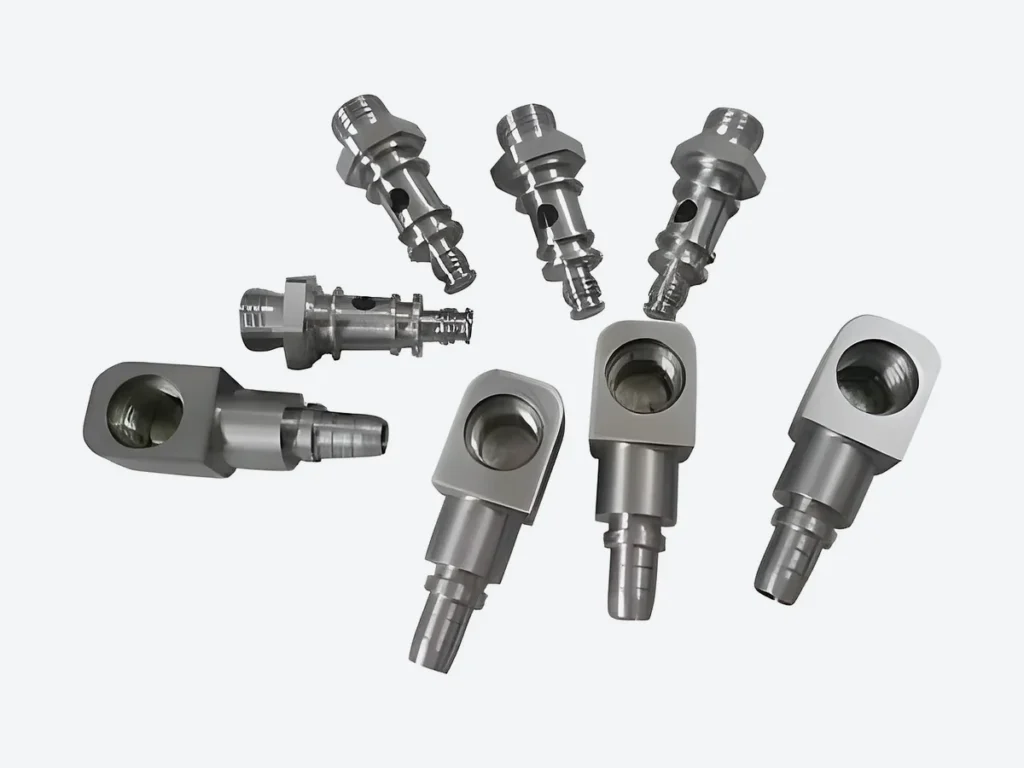
計装継手、センサーハウジング、ねじ付きアダプターは、少量のチタン加工品としてよく見られます。精密内径と標準ねじ(メートルまたはNPT)を組み合わせるケースが多い部品です。
フィルター・スパージャー部品
焼結金属フィルター用のエンドキャップ、コレクターチューブ、サポートリングなども代表例です。多孔質媒体と組み合わせるため、シール面の仕上げ管理が重要になります。
加工後の表面処理
必要な清浄度、表面粗さ、コーティングを図面で指定してください。洗浄、陽極酸化、めっき、PVDは異なる工程で、相互に置き換えられるものではありません。対応可否、膜厚、寸法への影響、使用流体との適合性は注文ごとに確認が必要です。本記事で銀・ニッケルめっきやPVD加工の供給を保証するものではありません。
図面に含めるべき項目
CNC加工チタン部品の仕様書・図面では、最低限以下を明記したいところです。
- 材質グレードと適用規格(例:ASTM B348に準拠したTiグレード5)
- 重要寸法とその公差
- 表面粗さ要求(対象面のRa値)
- ねじ規格と等級(例: M12x1.75-6H)
- 後処理(不動態化、電解研磨、陽極酸化など)
- 検査要件(CMMレポート、3.1材質証明など)
FILTUREのチタン締結部品と加工部品はグレード5 Ti-6Al-4Vのみです。図面、数量、使用条件、必要な検査書類をお送りください。寸法、公差、仕上げ、適合要求は見積書で確認します。本ガイドの一般説明は納入条件の保証ではありません。